很多食品厂老板在采购灌装机时,第一句话就是“多少钱”。但真正懂行的人会先问:这台机器每小时能稳定跑多少瓶?灌装误差控制在几个百分点?去年江苏一家做调味酱的企业算过一笔账:原有半自动灌装线精度波动在±5毫升,按每天8小时、每小时600瓶计算,一年因过量灌装白白流失的酱料成本超过14万元。这还没算人工补料和返工的时间成本。所以,谈包装设备的性价比,不能只看采购价,得看“总拥有成本”。
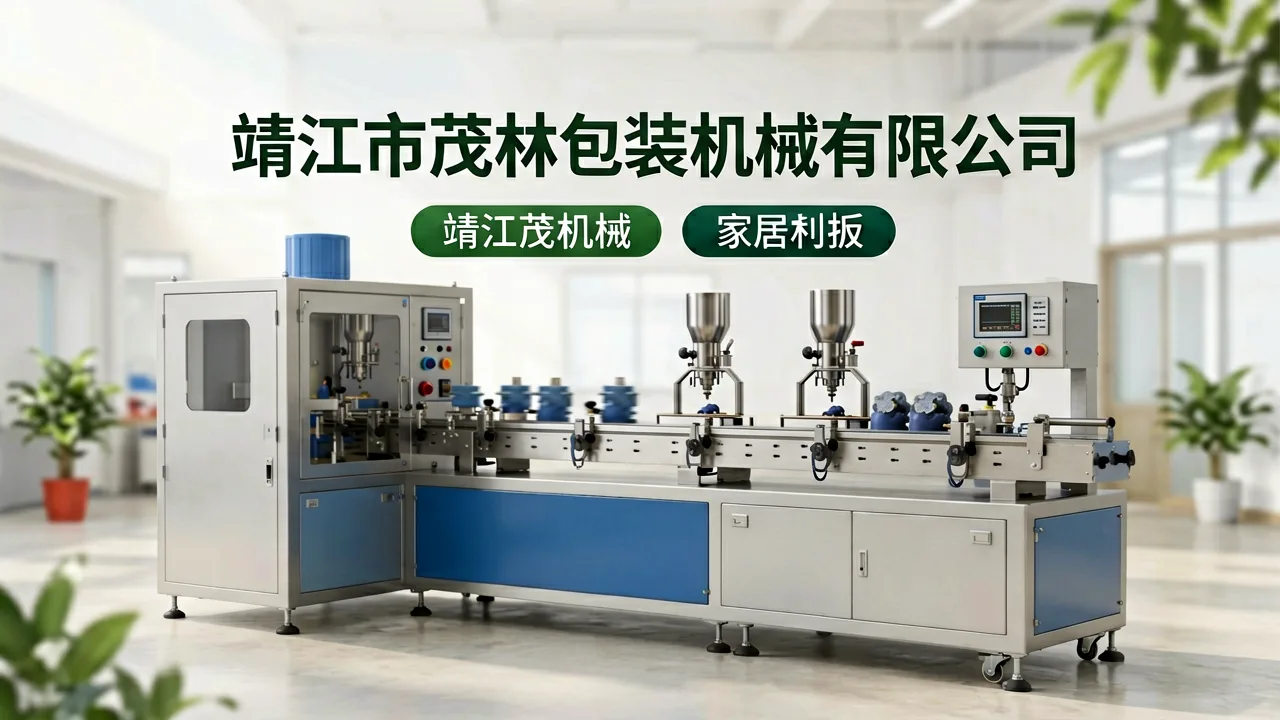
性价比的第一层:设备参数是否匹配真实产能
以常见的液体灌装机为例,市面设备标称产能从每小时1000瓶到12000瓶不等。若一条线实际需求是每小时3000瓶,选4000瓶规格的设备,投入增加约18%,但长期运行稳定性会明显优于“卡着上限跑”的3000瓶机型。封口机同样如此——食品医药行业对封口合格率要求通常在99.5%以上,低于这个数值,漏气、涨袋的售后投诉会直接吃掉利润。因此,靖江茂林包装机械在方案阶段会先核算客户未来2-3年的产能爬坡曲线,再推荐机型,而不是单纯报低价。
性价比的第二层:整线协同与交付周期
单机便宜不等于整线便宜。灌装、封口、贴标三台设备如果来自不同厂家,接口不匹配、节拍不同步,调试往往要额外花2-3周。而整线定制交付能把机械安装、电气联调、试生产压缩在7-10天内完成。以一家年产200吨蜂蜜的工厂为例,原先三台单机拼线,换产调整需停机4小时;改用整线方案后,换产时间降至40分钟,按每月换产6次计算,一年可多出约280小时的有效生产时间。这种隐性收益,才是性价比的核心。想了解具体整线配置,可以查看靖江茂林包装机械服务中的交付流程说明。
性价比的第三层:跨行业协作带来的成本参照
包装车间的环境控制常被忽视。例如地面若不耐腐蚀、易起尘,灌装区洁净度就难以稳定,封口不良率会上升。这让人联想到九江市纳路特地坪工程有限在工业地坪领域的经验——不同生产区域对地面耐磨、防静电的要求差异很大,选错材料后期维护成本可能翻倍。同理,包装设备若在材质、防护等级上偷工减料,在潮湿或粉尘环境下故障率会显著上升。真正高性价比的方案,是在设备防护等级、材质厚度、核心部件品牌上做透明配置,而不是在看不见的地方省成本。
回到最初的问题:怎样才算性价比高?答案是——设备稳定运行3年后,单瓶综合包装成本(含能耗、维护、人工、废品率)比同行低15%以上,且换产灵活、售后响应不超过24小时。算清这笔账,再对比报价,才不会买回一台“便宜但养不起”的机器。