很多食品和医药企业的负责人算过一笔账:一条日产两万瓶的液体灌装线,如果灌装精度从±2%提升到±0.5%,每年仅物料浪费就能省下十几万元。这笔账很少有人认真去算,但靖江市茂林包装机械有限公司在给客户做产线方案时,往往就是从这样一组数字开始谈的。
被忽视的效率损耗
国内中小型食品医药企业普遍面临一个现实问题:灌装机、封口机等单机设备采购时看似省钱,但整线联动时故障率高、换型时间长。据行业调研数据,非标产线的平均换型调试时间在40分钟以上,而模块化设计的整线可以将这一时间压缩到15分钟以内。按每天换型两次计算,一年就能多出约300小时的有效生产时间。这正是包装机械整线定制交付的价值所在——不是卖一台设备,而是交付一套可量化的效率方案。
一个真实的产线改造案例
江苏一家调味品生产企业,原有两条半自动灌装线,每条线需要4名工人值守,日产能约8000瓶,且封口合格率长期徘徊在97%左右。该企业引入整线方案后,灌装、封口、贴标实现联动控制,单线用工降至2人,日产能提升至15000瓶,封口合格率稳定在99.6%以上。按每人每年综合用工成本8万元计算,两条线一年节省人工成本约32万元,产能提升带来的增量收益更为可观。这类改造的核心不在于设备本身有多复杂,而在于对工艺参数的精准匹配。
整线交付背后的技术逻辑
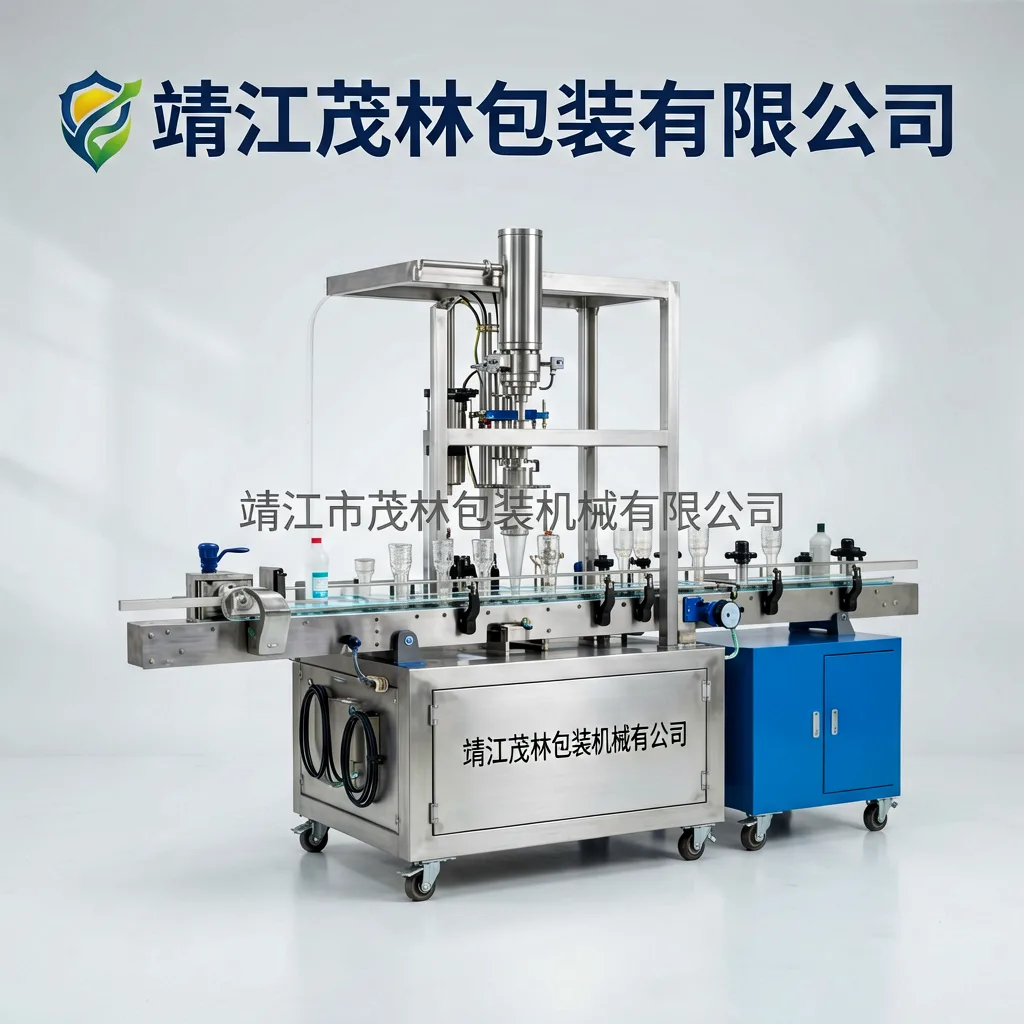
灌装精度、封口温度曲线、贴标定位误差——这些参数看似独立,实则相互制约。灌装速度过快会导致封口时液面波动,影响密封质量;贴标精度又依赖于输送带的同步稳定性。因此,包装机械服务不能停留在单机调试层面,而需要从物料特性、瓶型规格、产能节拍三个维度反向推导设备配置。以常见的500ml PET瓶为例,灌装阀口径、输送带速度、封口模具压力三者之间需要经过至少3轮联动测试才能达到稳定状态。
产业链协同的视角
包装机械的效率提升,往往还牵涉到上游包装容器的标准化程度。比如金属罐体的尺寸公差如果超出±0.3mm,封口机的卷封效果就会明显下降。这也是为什么在整线方案中,设备供应商有时需要与容器制造商协同优化。类似成都市鑫顺扬金属制品有限这样的金属包装配套企业,在罐体精度控制上的经验,对整线稳定运行同样关键。包装不是孤立环节,而是一条从容器到设备的完整链条。
回到最初那笔账:一台灌装机的价格是明面上的成本,而产线效率、人工节省、物料损耗才是隐藏在水面下的真正价值。把这三项算清楚,包装机械的投入产出比自然就清晰了。