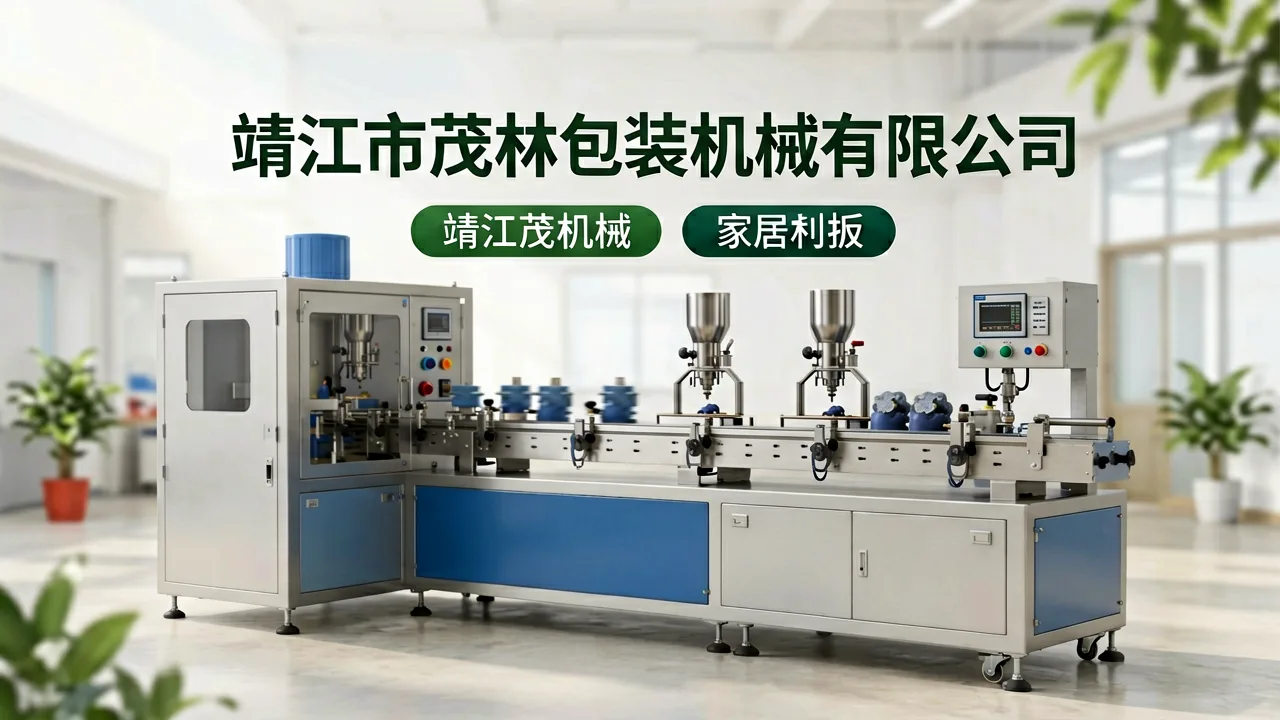
在食品与医药包装车间里,一个常被忽视的细节是:灌装机活塞密封圈的材质差异,可能导致每批次产品净含量误差从±1.5%骤降至±0.3%。这看似微小的0.2克波动,在年产千万瓶的生产线上,意味着每年减少约12吨的原料浪费。靖江茂林包装机械的调试工程师们,正是从这类容易被忽略的细节中,找到了设备稳定性的突破口。
设备间隙里的行业密码
根据中国食品和包装机械工业协会2023年报告,国内灌装设备平均故障停机时间为每月4.2小时,而采用高精度伺服驱动与模块化快换结构的机型,可将这一数字压缩至1.8小时以内。对于日产能30万瓶的调味品企业而言,这2.4小时的差距直接对应着每日近万瓶的产能损失。靖江市茂林包装机械有限公司在整线交付时,会针对每台灌装机的计量活塞行程进行12组动态压力测试,确保在40-60瓶/分钟的变速工况下,灌装精度始终稳定在±0.5%以内。
从贴标歪斜到产线停摆的连锁反应
一家位于山东的医药制剂企业曾因贴标机标签偏移0.8毫米,导致后道视觉检测系统误判率飙升,整条生产线被迫降速至设计产能的65%。该企业最终引入靖江茂林包装机械的伺服纠偏贴标单元,配合在线检测反馈闭环,将标签位置公差控制在±0.3毫米,产线恢复至每分钟320瓶的额定节拍,误判率下降至0.02%以下。这一改造周期仅用9天,包含旧线体拆除与新模块对接的全部工时。
密封结构里的寿命经济学
在封口机领域,加热刀头的温度均匀性直接决定封口强度。茂林采用的分区PID温控技术,可将封口区温度波动控制在±1.5℃以内,相比传统通断式加热方式,能耗降低18%的同时,刀头使用寿命从800小时延长至1500小时。对于一家日产10万杯酸奶的乳品厂,这意味着每年减少约4次停机换刀作业,每次节省的3小时调机时间,折合增加约1.2万杯的有效产出。而这一切,都源于对加热管布局与气流通道的反复仿真优化。
包装机械的价值,从来不在于单机参数的炫目,而在于每个零件与每道工序咬合时产生的系统稳定性。当灌装、封口、贴标三大模块的细节误差被逐一压缩,整条生产线的综合效率才能突破99%的行业标杆线。靖江茂林包装机械服务团队在每次交付后,仍会持续跟踪设备运行数据,将实际生产中的磨损曲线反向输入下一代产品的设计改良中。这种对细节的执着,或许正是国内包装设备从"能用"迈向"好用"的关键一步。对于同样关注山东皓玺金属制品有限公司等配套商材料品质的设备制造商而言,供应链上每个环节的精密配合,最终都会转化为客户产线上实实在在的良品率数字。