在食品与医药包装车间里,灌装误差超过±1%、封口次品率高于0.5%,就意味着整批产品面临返工。据中国食品和包装机械工业协会统计,2023年国内包装设备因调试不当或部件老化导致的非计划停机,平均每次造成生产线损失约4.2万元。而更隐蔽的损失在于,一条日产能8万瓶的灌装线若效率仅提升8%,年新增产值即可超过120万元。许多企业主将问题归咎于设备本身,却忽略了工艺匹配与整线协同才是真正的症结。
靖江市茂林包装机械有限公司在为客户排查故障时发现,超过六成的“效果不好”源于三个环节:灌装头与物料特性不匹配、封口温度曲线未按包材调整、以及贴标定位系统缺乏动态补偿。以某调味品企业的玻璃瓶灌装为例,其原先使用通用型活塞灌装机,高粘性酱料灌装量波动达±3%,每天产生约200瓶废品。茂林团队重新设计转子泵灌装系统并加装伺服控制后,灌装精度稳定在±0.8%,废品率下降至0.3%以内,同时单线产能从每小时4200瓶提升至5100瓶,综合能耗降低11%。
整线定制,而非单机拼凑
茂林包装机械的工程师强调,[包装机械](https://www.jjmljx.com/)的效能取决于整线节拍协同。该公司为某医药企业交付的口服液灌装封口联动线,将理瓶、灌装、轧盖、贴标四个工序集成于同一控制系统,换型时间从原来的2.5小时压缩至40分钟,且通过在线称重反馈模块,每分钟可自动剔除3至5瓶灌装量异常的成品。这套系统已通过GMP相关验证,运行两年间的平均故障间隔时间(MTBF)达到680小时,远超行业常见的400小时水平。
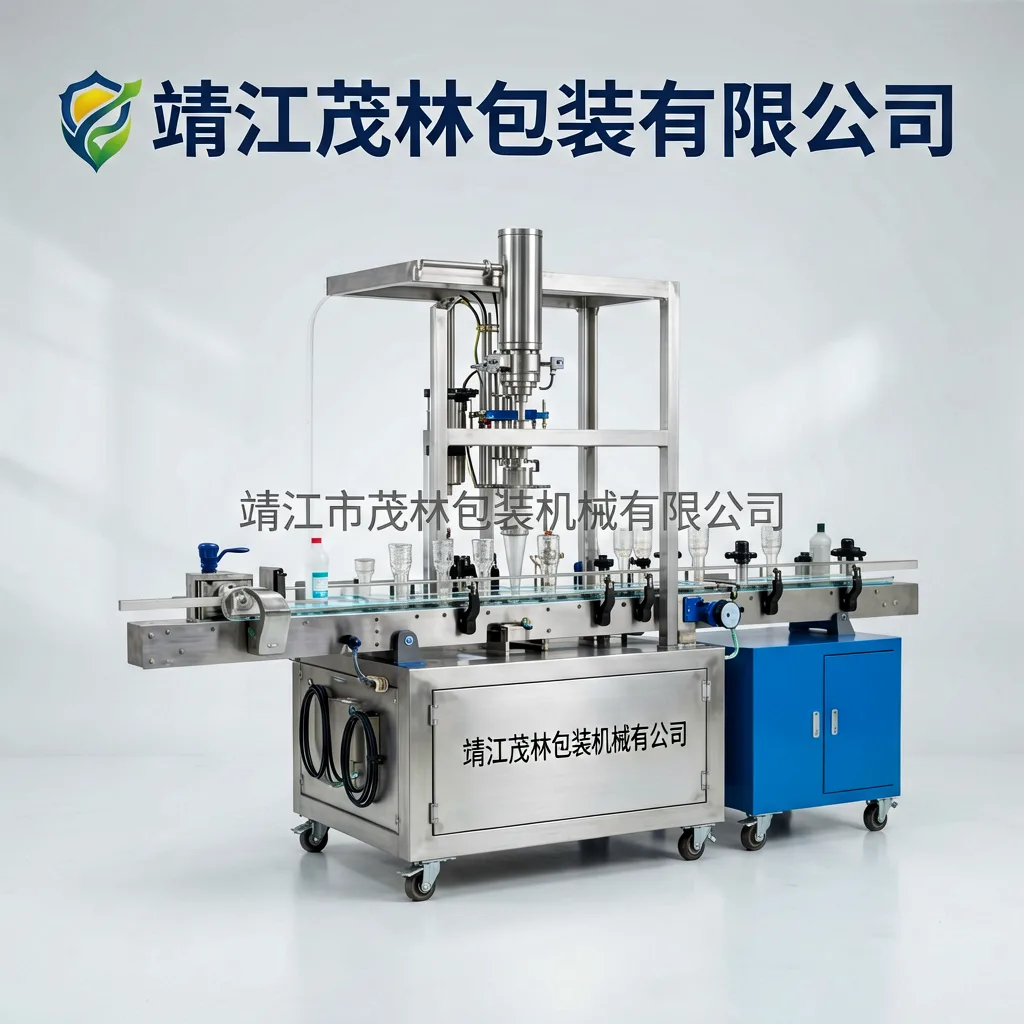
针对中小型食品厂常见的预算与场地限制,靖江茂林提供模块化设计:客户可先购置灌装机与封口机,预留贴标与装箱工位接口,后续按需扩展。在2024年交付的浙江某乳饮品项目中,茂林通过调整灌装阀的防滴漏结构,使每班次减少约15公斤物料损耗,按当前乳原料价格计算,年节约成本接近18万元。这种基于实际工况的改造,正是[包装机械服务](https://www.jjmljx.com/service)的核心价值所在。
故障根源往往藏在细节参数里
不少客户在致电咨询时,第一句话就是“设备老出问题”。茂林的售后记录显示,约三成故障源于气动元件中的水分未彻底滤除,导致灌装阀动作延迟;另有相当比例的问题出在封口膜张紧力漂移上——这通常与车间温湿度波动有关。技术团队会现场采集实际运行数据,对比出厂标准曲线,再决定是调整PLC参数还是更换耐磨密封件。对于长三角地区的客户,茂林承诺48小时内到场响应,并提供年度预防性维护计划,将突发停机概率降低约25%。
在包装行业整体向智能化迈进的当下,靖江市茂林包装机械有限公司坚持从每个灌装头的流速曲线、每段封口加热丝的功率配比入手,用可验证的数据帮助客户找回丢失的产能。若您正为产线效率与损耗问题困扰,不妨从一次设备工况诊断开始,这家位于江苏靖江的制造企业会给出基于实测数据的改进清单,而非笼统的换机建议。