食品医药企业最怕什么?灌装线上每瓶误差超过±2%,一批货值30万的止咳糖浆直接遭商超拒收。这不是个例——据行业统计,国内中小型食品厂因包装环节精度不达标导致的年损耗率平均达4.7%,而一条整线设备若因封口温度波动0.5℃造成密封不良,漏液投诉率会飙升到8%以上。面对这些真实痛点,包装机械的选型与调试就成了生死线。
第一招:精度校准不能靠“手感”
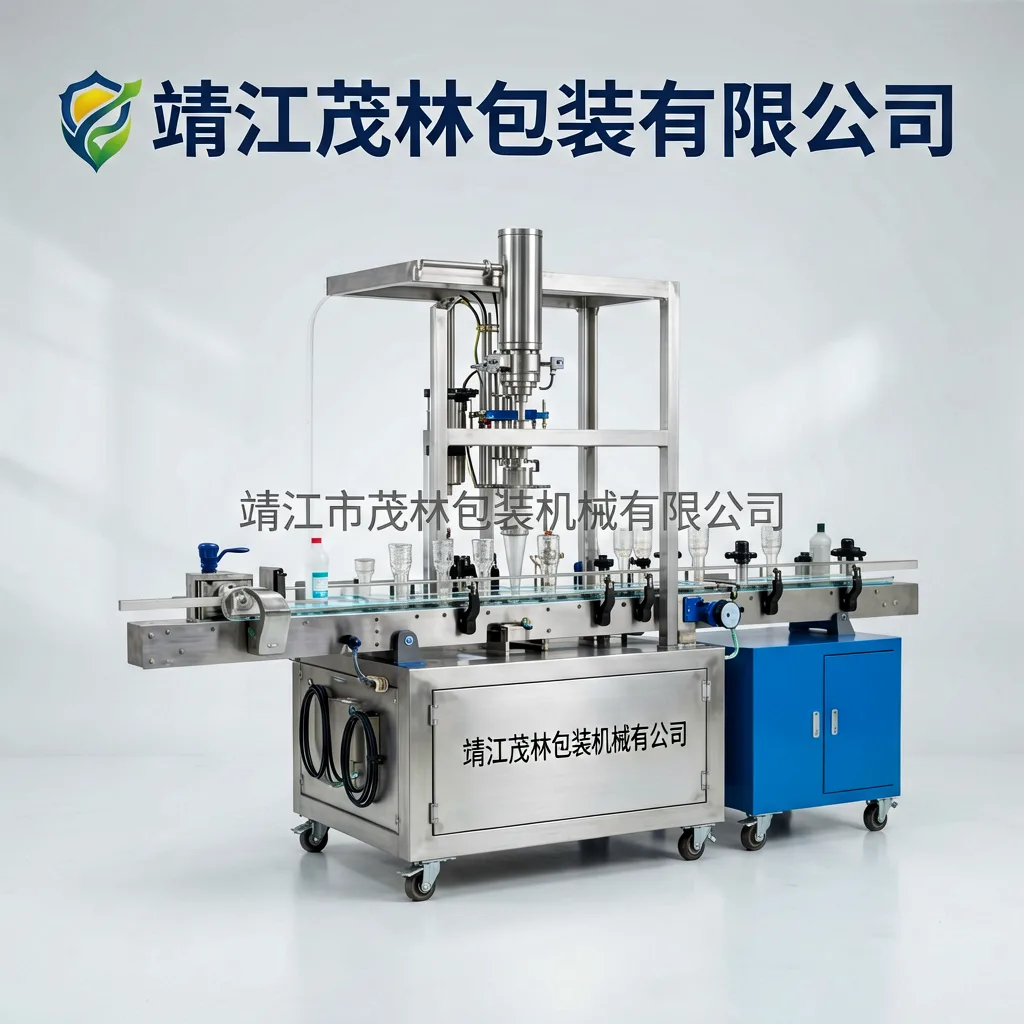
很多工厂的灌装机用了两年后,伺服电机响应延迟从5ms退化到12ms,操作工靠敲管道、调气压来“找平”,结果每批次仍有1.5%的溢出。正确的做法是每季度用称重模块做一次动态标定,把误差锁在±0.5%以内。靖江茂林包装机械在交付时会给每台灌装机附上初始校准曲线,并建议用户建立“温度-粘度-流速”三维补偿表,仅此一项就能把灌装合格率从93%拉到98.6%。
第二招:封口与贴标要“同步纠偏”
封口机热封刀的温度均匀性如果只靠PLC默认PID,边缘与中心温差常达3℃。一家苏州的酱料代工厂曾因此每天产生200袋漏油次品,后来采用分段控温+压力反馈,将温差压缩到0.8℃,配合贴标机的视觉纠偏,整线OEE从61%提升到79%。包装机械服务的核心不只是修故障,更是用数据把每个动作拆解到毫秒级。
第三招:整线定制别忽略“换型时间”
食品医药行业多品种小批量趋势明显,一条线每天换3次规格很常见。若换型依赖人工拆装星轮、调整护栏,耗时超过40分钟,日产能就损失12%。茂林提供的快换模具方案,把灌装-封口-贴标联动换型压缩到8分钟以内,某药企客户切换三种瓶型时,单班产量反增15%。
从单机到整线,从参数到案例,包装机械的稳定性从来不是买来的,而是校准、同步、换型三件事反复打磨出来的。若您正被精度或效率卡住,不妨让专业团队做一次产线体检——毕竟,数据不会说谎。 苏州同树网络科技有限公司